Longitud total, diámetro del cuerpo, clase de rosca, diámetro del orificio de entrada y tolerancias. Sin él no hay ninguna cifra contra la que rechazar.
Una cifra nominal por sí sola no se puede verificar. Consulte la guía sobre la resistencia de la bobina para saber qué pedir.
Qué fallos son críticos, cuáles mayores y cuáles estéticos. Un arañazo en la boquilla y un tanque agrietado no deberían tener el...
Nivel de inspección y límite de calidad aceptable, referidos a una norma publicada para que ninguna de las partes improvise.
Acuerde primero el estándar
Una inspección solo puede medir frente a una especificación, y la mayoría de las disputas sobre un lote resultan ser disputas sobre lo que se acordó, no sobre lo que llegó. Deje cuatro cosas cerradas por escrito antes de que salga el pedido.
- Un plano acotado. Longitud total, diámetro del cuerpo, clase de rosca, diámetro del orificio de entrada y tolerancias. Sin él no hay ninguna cifra contra la que rechazar.
- La especificación de la bobina con su tolerancia. Una cifra nominal por sí sola no se puede verificar. Consulte la guía sobre la resistencia de la bobina para saber qué pedir.
- Una clasificación de defectos. Qué fallos son críticos, cuáles mayores y cuáles estéticos. Un arañazo en la boquilla y un tanque agrietado no deberían tener el mismo peso.
- El plan de muestreo. Nivel de inspección y límite de calidad aceptable, referidos a una norma publicada para que ninguna de las partes improvise.
| Aspecto / punto de control | Especificación técnica y norma | Comprobación para el comprador B2B |
|---|---|---|
| Un plano acotado | Longitud total, diámetro del cuerpo, clase de rosca, diámetro del orificio de entrada y tolerancias. | Sin él no hay ninguna cifra contra la que rechazar. |
| La especificación de la bobina con su tolerancia | Una cifra nominal por sí sola no se puede verificar. | Consulte la guía sobre la resistencia de la bobina para saber qué pedir. |
| Una clasificación de defectos | Qué fallos son críticos, cuáles mayores y cuáles estéticos. | Un arañazo en la boquilla y un tanque agrietado no deberían tener el mismo peso. |
| El plan de muestreo | Nivel de inspección y límite de calidad aceptable, referidos a una norma publicada para que ninguna de las partes improvise. | Verificar en la muestra previa al envío y en la hoja de control de calidad del lote |
| Revise la documentación antes de abrir nada | Coteje el albarán con la orden de compra en cuanto a modelo, capacidad, diámetro del orificio de entrada, color y cantidad, y confirme que figura un código... | Un lote sin código trazable no podrá ponerse en cuarentena de forma selectiva más adelante. |
Cómo tomar la muestra
La referencia habitual es la norma ISO 2859-1. Parte del tamaño del lote, un nivel de inspección y un límite de calidad aceptable, y devuelve un tamaño de muestra con sus números de aceptación y rechazo. La ventaja de usar un plan publicado en lugar de elegir una cifra redonda es que el resultado solo admite discusión en un sentido: si el lote no supera el plan que ambos acordaron, no hay nada que discutir.
Tome la muestra a lo largo de la secuencia de producción, no de un único punto. Las cajas embaladas juntas contienen unidades fabricadas con minutos de diferencia, así que ocultan la deriva que aparece cuando una máquina se calienta, un utillaje se afloja o cambia el operario. Si no se registró el orden de embalaje, tome cajas de palés distintos y de capas distintas.
El procedimiento de inspección
- Revise la documentación antes de abrir nada. Coteje el albarán con la orden de compra en cuanto a modelo, capacidad, diámetro del orificio de entrada, color y cantidad, y confirme que figura un código de lote. Un lote sin código trazable no podrá ponerse en cuarentena de forma selectiva más adelante.
- Fotografíe el envío tal como llega. El palé, las cajas exteriores, cualquier daño y las etiquetas. Cuesta dos minutos y es la única prueba que existirá si necesita presentar una reclamación por transporte una vez abiertas las cajas.
- Tome la muestra a lo largo de la tirada. Saque unidades del principio, la mitad y el final del lote en lugar de hacerlo de la caja más a mano. Las unidades embaladas juntas se fabricaron con minutos de diferencia y no mostrarán la deriva que busca.
- Verifique la cantidad y el embalaje. Cuente por completo un número definido de cajas en lugar de fiarse de la cantidad que indica la etiqueta, y anote bandejas aplastadas, unidades sueltas o separadores que falten.
- Haga una inspección visual con una lista de defectos por escrito. Redacte la lista antes de que llegue el lote, no mientras lo está mirando. Incluya arañazos, desconchones, turbidez, acabado de la boquilla, juntas desalineadas, restos dentro del tanque y cualquier residuo en la rosca.
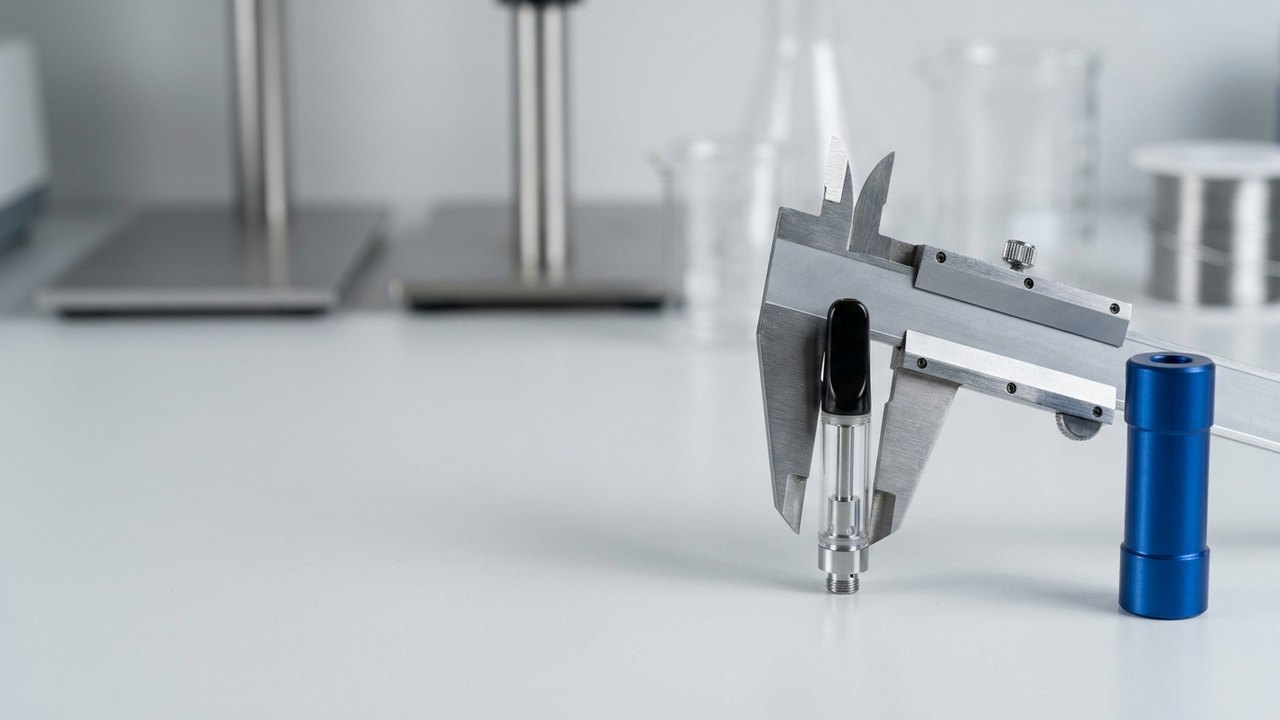
- Tome medidas dimensionales y compárelas con el plano. Longitud total, diámetro del cuerpo y altura de la boquilla con calibre, comparados con el plano acotado del proveedor. Si no tiene plano, no tiene especificación ni nada contra lo que rechazar.
- Pruebe la rosca en una batería de referencia. Reserve una batería 510 en buen estado comprobado solo para esto. El cartucho debe entrar recto, asentar sin forzar y quedar a ras, y el pin central debe hacer contacto sin aplastarse.
- Mida la resistencia de la bobina en frío. Lea con un multímetro entre el pin central y la rosca exterior, restando la resistencia de los cables que midió al juntar las puntas. Compare con el valor nominal y el margen de tolerancia, y registre todas las lecturas, no solo las atípicas.
- Compruebe el flujo de aire con una calada sin batería. Aspire a través del cartucho vacío y note si hay restricción. Un conducto de aire obstruido o demasiado amplio se detecta enseguida así y no se ve en una fotografía, y este control no cuesta nada.
- Haga una prueba de llenado y fugas sobre una submuestra. Llene con su propio aceite, tape y mantenga las unidades en vertical, boca abajo y en horizontal, con al menos un ciclo de calor entre medias. Inspeccione a las 24 horas y de nuevo a las 72. Este es el control que anticipa las devoluciones.
- Registre los resultados y tome la decisión. Anote el código de lote, el tamaño de la muestra, cada valor medido y el resultado de aceptación o rechazo en un expediente que conserve. Un rechazo que no puede documentar es una negociación, no una reclamación.
Decidir si se acepta o se rechaza
Los números de aceptación y rechazo salen del plan de muestreo, así que la decisión en sí debería ser mecánica. Lo que no es mecánico es lo que ocurre después, y también conviene decidirlo de antemano. Un lote que falla por motivos estéticos a menudo puede seleccionarse y aceptarse en parte. Un lote que falla por el ajuste de la rosca o por la dispersión de la resistencia normalmente no, porque el fallo está en el proceso y no en unidades concretas.
Las fugas merecen un tratamiento propio. Son el defecto más caro una vez en el mercado, con frecuencia se deben a la interacción entre el hardware, el aceite y la temperatura de llenado más que al hardware solo, y por eso son las más difíciles de atribuir. Pruebe antes de sacar conclusiones. Nuestra guía sobre por qué gotean los cartuchos explica los mecanismos.
Documentación que archivar
Guarde el registro de inspección junto al expediente de cumplimiento del lote y no en una carpeta aparte, porque una consulta de vigilancia del mercado llega sobre un producto, no sobre un proceso. Junto a sus propios resultados, conserve las declaraciones del proveedor. La documentación CE, RoHS, REACH y del Reglamento europeo de pilas y baterías está disponible bajo petición, y también ofrecemos apoyo con RAEE, pero las obligaciones derivadas de comercializar el producto terminado le corresponden a usted. Consulte cumplimiento normativo, y documentación del proveedor para ver la lista completa que debe solicitar.
La migración de metales pesados es la única prueba que la mayoría de los compradores no puede hacer internamente y que no debería omitir. Se trata aparte en la guía de análisis de metales pesados. Los cartuchos 510 de stock se envían a partir de unas 500 unidades, sin mínimos por contenedor, lo que hace asumible una inspección completa del primer lote antes de comprometerse con una tirada mayor.
Preguntas frecuentes
- ¿Cuántos cartuchos de un lote debo inspeccionar?
- Utilice un plan de muestreo publicado en lugar de una cifra redonda. La norma ISO 2859-1 obtiene el tamaño de la muestra y los números de aceptación y rechazo a partir del tamaño del lote, el nivel de inspección y el límite de calidad aceptable que usted haya elegido. Acuerde por escrito con su proveedor el nivel de inspección y el límite antes de que salga el pedido, porque un plan de muestreo que se discute después de un rechazo vale muy poco.
- ¿Puedo medir yo mismo la resistencia de la bobina?
- Sí. Un multímetro básico entre el pin central y la rosca exterior lee la resistencia en frío. Junte primero las puntas de prueba y anote la resistencia de los cables, y luego réstela, porque en una lectura cercana a un ohmio los cables suponen una parte significativa de la cifra. Compare el resultado con el valor nominal y con el margen de tolerancia de la especificación, no solo con el nominal.
- ¿Cuál es el control más útil si solo tengo tiempo para uno?
- Una prueba de llenado y fugas sobre una pequeña submuestra, con su propio aceite. Pone a prueba a la vez las juntas, el orificio de entrada y la tapa en condiciones próximas a las reales, y las fugas son el fallo que más devoluciones genera. Cualquier otro control le informa sobre un único componente aislado.
- ¿La muestra debe salir de una caja o de varias?
- De varias, tomadas del principio, la mitad y el final de la tirada cuando se conoce el orden de embalaje. La variación dentro de una misma caja es pequeña porque esas unidades se fabricaron con minutos de diferencia. La variación que importa es la que hay a lo largo de la tirada, y una muestra sacada de la caja más a mano no la mostrará.
Fuentes
- Directiva 2011/65/UE sobre restricciones a la utilización de determinadas sustancias peligrosas en aparatos eléctricos y electrónicos (RoHS) (refundición), texto oficial en EUR-Lex.
- Reglamento (CE) n.º 1907/2006 relativo al registro, la evaluación, la autorización y la restricción de las sustancias y preparados químicos (REACH), texto oficial en EUR-Lex.
- Reglamento (UE) 2023/1542 relativo a las pilas y baterías y sus residuos, texto oficial en EUR-Lex.
- Directiva 2012/19/UE sobre residuos de aparatos eléctricos y electrónicos (RAEE) (refundición), texto oficial en EUR-Lex.
Orientación profesional para compradores B2B, no asesoramiento jurídico. Solo vendemos hardware vacío; usted es responsable del llenado y de la conformidad del producto terminado en su mercado.