Longueur totale, diamètre du corps, classe de filetage, diamètre de l'orifice d'admission et tolérances. Sans plan, aucune valeur sur laquelle fonder un rejet.
Une valeur nominale seule ne peut pas être vérifiée. Voir le guide sur la valeur de résistance pour savoir quoi demander.
Quels défauts sont critiques, lesquels sont majeurs, lesquels sont esthétiques. Une rayure sur un embout et un réservoir fêlé ne doivent pas avoir le...
Niveau de contrôle et limite de qualité acceptable, rapportés à une norme publiée pour qu'aucune des deux parties n'improvise.
Convenir d'abord de la référence
Un contrôle ne peut mesurer que par rapport à une spécification, et la plupart des litiges sur un lot portent en réalité sur ce qui avait été convenu plutôt que sur ce qui est arrivé. Réglez quatre points par écrit avant l'expédition de la commande.
- Un plan coté. Longueur totale, diamètre du corps, classe de filetage, diamètre de l'orifice d'admission et tolérances. Sans plan, aucune valeur sur laquelle fonder un rejet.
- La spécification de la résistance avec sa tolérance. Une valeur nominale seule ne peut pas être vérifiée. Voir le guide sur la valeur de résistance pour savoir quoi demander.
- Une classification des défauts. Quels défauts sont critiques, lesquels sont majeurs, lesquels sont esthétiques. Une rayure sur un embout et un réservoir fêlé ne doivent pas avoir le même poids.
- Le plan d'échantillonnage. Niveau de contrôle et limite de qualité acceptable, rapportés à une norme publiée pour qu'aucune des deux parties n'improvise.
| Critère / point de contrôle | Spécification technique et norme | Vérification à mener par l'acheteur B2B |
|---|---|---|
| Un plan coté | Longueur totale, diamètre du corps, classe de filetage, diamètre de l'orifice d'admission et tolérances. | Sans plan, aucune valeur sur laquelle fonder un rejet. |
| La spécification de la résistance avec sa tolérance | Une valeur nominale seule ne peut pas être vérifiée. | Voir le guide sur la valeur de résistance pour savoir quoi demander. |
| Une classification des défauts | Quels défauts sont critiques, lesquels sont majeurs, lesquels sont esthétiques. | Une rayure sur un embout et un réservoir fêlé ne doivent pas avoir le même poids. |
| Le plan d'échantillonnage | Niveau de contrôle et limite de qualité acceptable, rapportés à une norme publiée pour qu'aucune des deux parties n'improvise. | À vérifier sur l'échantillon de présérie et la fiche de contrôle qualité du lot |
| Vérifier les documents avant d'ouvrir quoi que ce soit | Rapprochez le bon de livraison du bon de commande pour le modèle, la capacité, le diamètre de l'orifice d'admission, la couleur et la quantité, et assurez-vous qu'un numéro... | Un lot sans code traçable ne pourra pas être mis en quarantaine de façon ciblée par la suite. |
Comment prélever l'échantillon
L'ISO 2859-1 est la référence habituelle. Elle prend la taille du lot, un niveau de contrôle et une limite de qualité acceptable, et donne un effectif d'échantillon avec ses critères d'acceptation et de rejet. L'intérêt d'un plan publié plutôt que d'un chiffre rond, c'est que le résultat ne se discute que dans un sens : si le lot échoue au plan que vous avez tous deux accepté, il n'y a rien à négocier.
Prélevez l'échantillon tout au long de la séquence de production plutôt qu'à un seul endroit. Des cartons emballés ensemble contiennent des unités fabriquées à quelques minutes d'intervalle : ils masquent la dérive qui apparaît quand une machine monte en température, qu'un gabarit se desserre ou qu'un opérateur change. Si l'ordre d'emballage n'est pas enregistré, prenez des cartons sur des palettes et des couches différentes.
La procédure de contrôle
- Vérifiez les documents avant d'ouvrir quoi que ce soit. Rapprochez le bon de livraison du bon de commande pour le modèle, la capacité, le diamètre de l'orifice d'admission, la couleur et la quantité, et assurez-vous qu'un numéro de lot figure bien. Un lot sans code traçable ne pourra pas être mis en quarantaine de façon ciblée par la suite.
- Photographiez l'envoi tel qu'il a été reçu. Palette, cartons extérieurs, dommages éventuels et étiquettes. Cela prend deux minutes, et c'est la seule preuve dont vous disposerez si vous devez déposer une réclamation transport après l'ouverture des cartons.
- Prélevez l'échantillon sur toute la série. Prenez des unités au début, au milieu et à la fin du lot plutôt que dans un seul carton choisi par commodité. Des unités emballées ensemble ont été fabriquées à quelques minutes d'intervalle et ne montreront pas la dérive que vous cherchez.
- Vérifiez les quantités et l'emballage. Comptez intégralement un nombre défini de cartons plutôt que de vous fier à la quantité indiquée sur l'étiquette, et notez les plateaux écrasés, les unités en vrac ou les séparateurs manquants.
- Menez un contrôle visuel selon une liste de défauts écrite. Rédigez la liste avant l'arrivée du lot, pas pendant que vous l'examinez. Couvrez les rayures, les éclats, le voile, la finition de l'embout, les joints mal alignés, les débris dans le réservoir et tout résidu sur le filetage.
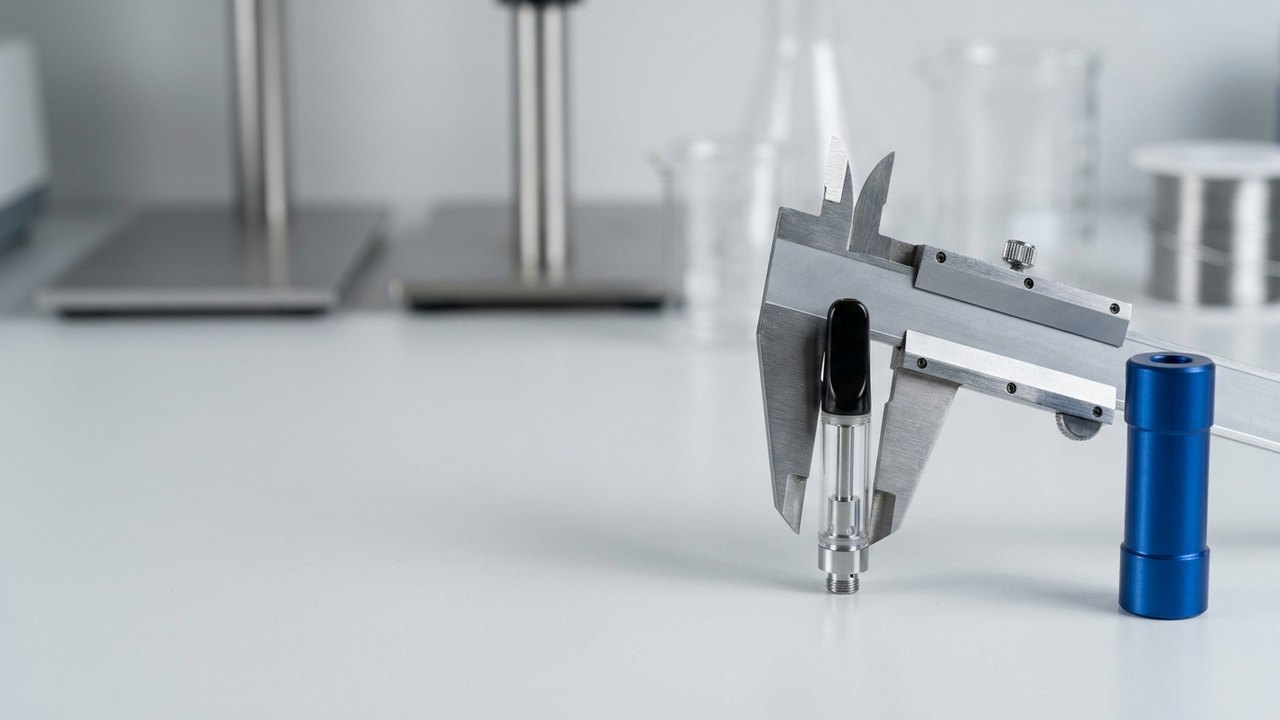
- Prenez les cotes par rapport au plan. Longueur totale, diamètre du corps et hauteur de l'embout au pied à coulisse, comparés au plan coté du fournisseur. Sans plan, vous n'avez pas de spécification, et donc rien sur quoi fonder un rejet.
- Testez le filetage sur une batterie de référence. Gardez de côté une batterie 510 dont vous savez qu'elle est bonne, uniquement pour ce contrôle. La cartouche doit s'engager droit, se visser sans forcer et affleurer, et la broche centrale doit faire contact sans être écrasée.
- Mesurez la résistance à froid. Mesurez au multimètre entre la broche centrale et le filetage extérieur, en soustrayant la résistance des cordons relevée en court-circuitant les pointes de touche. Comparez à la valeur nominale et à la plage de tolérance, et consignez chaque mesure, pas seulement les valeurs aberrantes.
- Vérifiez le flux d'air par une aspiration à vide. Aspirez à travers la cartouche vide et sentez s'il y a une restriction. Un circuit d'air bouché ou surdimensionné se repère immédiatement ainsi alors qu'il est invisible sur une photo, et ce contrôle ne coûte rien.
- Testez le remplissage et l'étanchéité sur un sous-échantillon. Remplissez avec votre propre huile, posez l'embout, puis maintenez les unités debout, tête en bas et couchées, avec au moins un cycle de chauffe entre deux. Inspectez à 24 heures, puis à 72. C'est le contrôle qui permet d'anticiper les retours.
- Consignez les résultats et prenez la décision. Inscrivez le numéro de lot, l'effectif de l'échantillon, chaque valeur mesurée et la décision d'acceptation ou de rejet dans un dossier que vous conservez. Un rejet que vous ne pouvez pas justifier relève de la négociation, pas de la réclamation.
Décider d'accepter ou de rejeter
Les critères d'acceptation et de rejet découlent du plan d'échantillonnage : la décision elle-même devrait donc être mécanique. Ce qui ne l'est pas, c'est la suite, et il vaut la peine de la décider à l'avance elle aussi. Un lot refusé pour des défauts esthétiques peut souvent être trié et accepté en partie. Un lot refusé pour l'ajustement du filetage ou la dispersion de la résistance ne peut généralement pas l'être, car le défaut tient au procédé et non à des unités isolées.
Les fuites méritent un traitement à part. C'est le défaut le plus coûteux sur le terrain, il résulte souvent d'une interaction entre le matériel, l'huile et la température de remplissage plutôt que du matériel seul, et c'est donc le plus difficile à attribuer. Testez avant de conclure. Notre guide pourquoi les cartouches fuient en détaille les mécanismes.
Les documents à archiver
Conservez le rapport de contrôle avec le dossier de conformité du lot plutôt que dans un classeur séparé, car une demande de surveillance du marché porte sur un produit, pas sur un procédé. En plus de vos propres résultats, gardez les déclarations du fournisseur. La documentation CE, RoHS, REACH et règlement européen sur les batteries est disponible chez nous sur demande, et un accompagnement DEEE est proposé, mais les obligations liées à la mise sur le marché du produit fini vous incombent. Voir conformité, et documentation fournisseur pour la liste complète des pièces à demander.
La migration des métaux lourds est le seul test que la plupart des acheteurs ne peuvent pas mener en interne et qu'ils ne doivent pas sauter. Il est traité à part dans le guide sur les tests de métaux lourds. Les cartouches 510 en stock partent à partir d'environ 500 unités, sans minimum au conteneur, ce qui rend abordable un vrai contrôle du premier lot avant de vous engager sur une série plus importante.
FAQ
- Combien de cartouches faut-il contrôler dans un lot ?
- Appuyez-vous sur un plan d'échantillonnage publié plutôt que sur un chiffre rond. L'ISO 2859-1 détermine l'effectif de l'échantillon ainsi que les critères d'acceptation et de rejet à partir de la taille du lot, du niveau de contrôle et de la limite de qualité acceptable que vous avez retenus. Convenez par écrit avec votre fournisseur du niveau de contrôle et de la limite avant l'expédition de la commande, car un plan d'échantillonnage contesté après un rejet ne vaut pas grand-chose.
- Puis-je mesurer moi-même la résistance ?
- Oui. Un multimètre simple, placé entre la broche centrale et le filetage extérieur, donne la résistance à froid. Mettez d'abord les pointes de touche en court-circuit et notez la résistance des cordons, puis soustrayez-la : sur une valeur proche d'un ohm, les cordons représentent une part non négligeable du résultat. Comparez la valeur obtenue à la valeur nominale et à la plage de tolérance indiquées dans la spécification, pas à la seule valeur nominale.
- Quel est le contrôle le plus utile si je n'ai le temps d'en faire qu'un ?
- Un test de remplissage et de fuite sur un petit sous-échantillon, avec votre propre huile. Il sollicite ensemble les joints, l'orifice d'admission et l'embout dans des conditions proches de la réalité, et les fuites sont le défaut qui génère le plus de retours. Tous les autres contrôles ne renseignent que sur un composant isolé.
- L'échantillon doit-il provenir d'un seul carton ou de plusieurs ?
- De plusieurs, prélevés au début, au milieu et à la fin de la série lorsque l'ordre d'emballage est connu. La variation à l'intérieur d'un même carton est faible, car ces unités ont été fabriquées à quelques minutes d'intervalle. La variation qui compte se situe sur l'ensemble de la série, et un échantillon tiré d'une seule boîte choisie par commodité ne la montrera pas.
Sources
- Directive 2011/65/UE relative à la limitation de l'utilisation de certaines substances dangereuses dans les équipements électriques et électroniques (RoHS) (refonte), texte officiel sur EUR-Lex.
- Règlement (CE) n° 1907/2006 concernant l'enregistrement, l'évaluation et l'autorisation des substances chimiques, ainsi que les restrictions applicables à ces substances (REACH), texte officiel sur EUR-Lex.
- Règlement (UE) 2023/1542 relatif aux batteries et aux déchets de batteries, texte officiel sur EUR-Lex.
- Directive 2012/19/UE relative aux déchets d'équipements électriques et électroniques (DEEE) (refonte), texte officiel sur EUR-Lex.
Recommandations professionnelles destinées aux acheteurs B2B, et non un avis juridique. Nous vendons uniquement du matériel vide ; le remplissage et la conformité du produit fini sur votre marché relèvent de votre responsabilité.